

Nếu mục tiêu của bạn là vải địa kỹ thuật đục lỗ bằng kim 500 g/m2 thì dây chuyền liên kết nhiệt được chế tạo cho tấm lót 80 g/m2 sẽ không mang lại hiệu quả kinh tế. Chọn quy trình sản xuất vải không dệt từ thành phẩm trở đi: loại sợi, trọng lượng, chiều rộng, phương pháp liên kết, tốc độ và dung sai chất lượng. So sánh giá máy trước là sai lầm thường gặp. Trình tự an toàn hơn là: xác định thông số kỹ thuật của vải, khớp lộ trình xử lý, kích thước dây chuyền, sau đó yêu cầu báo giá.
Hướng dẫn này bao gồm các tuyến đường đục lỗ bằng kim, liên kết nhiệt, khí nén và spunbond. Nó cho thấy chi phí và rủi ro thường xuất hiện ở đâu. Nếu bạn đã biết mục đích sử dụng cuối cùng của mình, hãy bắt đầu với bảng so sánh.
Bắt đầu với đặc điểm kỹ thuật của vải thành phẩm
Viết ra sáu con số: loại sợi, tỷ lệ pha trộn, trọng lượng mục tiêu (g/m2), chiều rộng (mm), tốc độ đường truyền (m/phút) và phương pháp liên kết. Thêm các dung sai tới hạn: độ dày, độ bền kéo theo hướng máy và hướng ngang, độ giãn dài, độ thoáng khí và độ co ngót. Một loại vải địa kỹ thuật có thể chấp nhận sự thay đổi trọng lượng 10%; khăn lau y tế hoặc trang trí ô tô có thể không.
Kết luận: chọn quy trình đáp ứng các đặc điểm kỹ thuật quan trọng chặt chẽ nhất. Nếu độ bền kéo theo hướng chéo là quan trọng, thì độ chồng chéo và mật độ kim quan trọng hơn tốc độ tối đa. Nếu độ mềm và độ phồng là quan trọng, thì liên kết nhiệt có thể khắc phục được việc tạo kim nặng.
So sánh các lộ trình xử lý vải không dệt chính
Sử dụng bảng này để loại bỏ các tuyến đường không thể tiếp cận sản phẩm của bạn. Đó là một bộ lọc, không phải một báo giá máy móc.
| Lộ trình xử lý | Sợi điển hình | Sự hình thành mạng lưới | Phương pháp liên kết | Sản phẩm thông dụng | Hạn chế chính |
|---|---|---|---|---|---|
| Bấm kim có thẻ | PET, PP, len, đay, sợi tái chế | Đánh bài và chồng chéo | Đấm kim cơ khí | Vải địa kỹ thuật, nỉ, lót thảm, trang trí ô tô, vải lau chùi | Kim kim nặng có thể làm giảm độ mềm và độ thoáng khí |
| Liên kết nhiệt | PET/PP hai thành phần, sợi pha trộn | Đánh bài và chồng chéo | Lò nướng không khí nóng hoặc lịch | Lớp lót, đệm, cách nhiệt, vệ sinh | Chất xơ phải chứa thành phần chất kết dính nhiệt |
| Trả tiền bằng máy bay | Bột giấy, sợi ngắn, chất thải tái chế | Hình thành không khí | Đấm cao su, nhiệt hoặc kim | Chất thải nỉ, miếng thấm, lọc | Kiểm soát luồng không khí và bụi thêm phức tạp |
| Spunbond hoặc tan chảy | Chip polymer, chủ yếu là PP | Đùn trực tiếp | Lịch nhiệt hoặc tự liên kết | Vải y tế, vệ sinh, lọc | Sự phụ thuộc vào cấp polymer và khả năng tiếp cận vốn cao |
Nếu sản phẩm của bạn là loại nỉ bền cho đường đi, đồ nội thất hoặc ô tô thì việc đục lỗ bằng kim thường là cách đầu tiên để kiểm tra. Nếu sản phẩm của bạn là tấm lót mềm dùng làm chăn ga gối đệm hoặc quần áo thì bạn nên xem xét kỹ về liên kết nhiệt. Nếu bạn xử lý sợi tái chế hoặc sợi phế thải, công nghệ bọc khí có thể làm giảm nhu cầu về chiều dài sợi, nhưng nó đòi hỏi khả năng kiểm soát bụi và luồng không khí mạnh mẽ.
Kết hợp việc chuẩn bị chất xơ với quy trình
Sự lựa chọn sợi quyết định những gì dây chuyền phải làm trước khi hình thành mạng lưới. Những sợi xơ dài cần được xé và trộn nhẹ nhàng để tránh bị đứt. Sợi ngắn và sợi tái chế cần độ xé mạnh hơn. Nếu tỷ lệ pha trộn thay đổi hơn 2-3%, trọng lượng và độ bền sẽ bị trôi. Việc chuẩn bị chất xơ quyết định sự ổn định của toàn bộ quá trình.
Máy xay buồng lớn trộn nhiều sợi theo mẻ; một máy trộn sợi làm mịn tỷ lệ trước khi chải thô. Để biết thông tin cơ bản, hãy đọc hướng dẫn này để máy trộn buồng lớn không dệt .
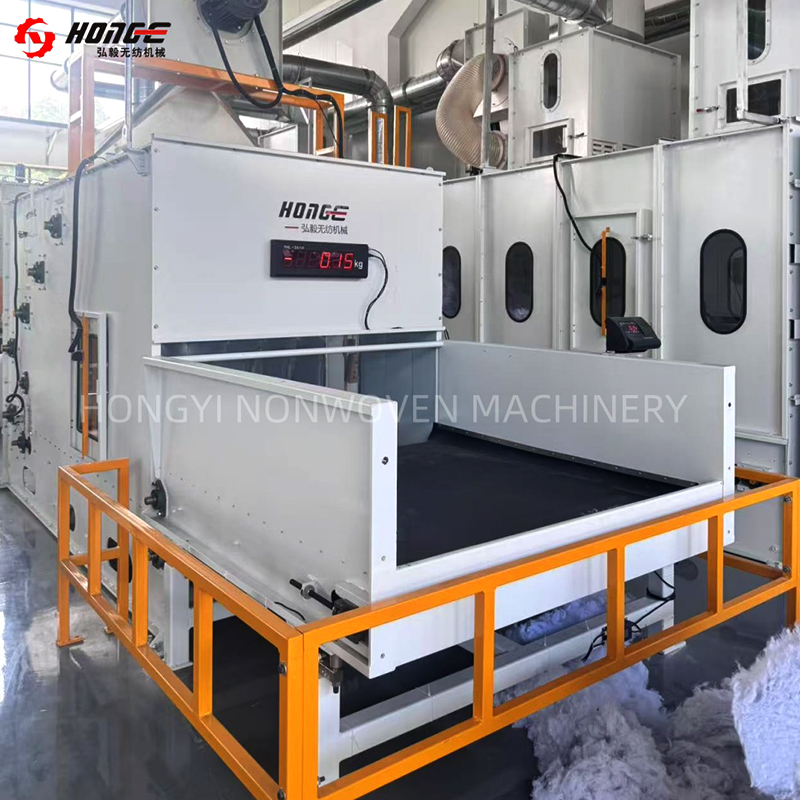 Máy trộn sợi HYHM dùng để xé và trộn vải không dệt Nó mở trước các sợi được đóng kiện và cân chúng theo tỷ lệ trước khi chải thô, giúp đạt được tỷ lệ pha trộn mịn sau khi trộn trong buồng. Xem sản phẩm →
Yêu cầu nhà cung cấp dùng thử hỗn hợp kiện thực tế của bạn chứ không phải mẫu xơ nguyên chất tiêu chuẩn. Sự phân bố chiều dài sợi, độ ẩm và lớp hoàn thiện dầu thay đổi hành vi của thẻ.
Chọn hình thành web và liên kết với nhau
Chải thô tạo ra một mạng mỏng với các sợi chủ yếu được căn chỉnh theo hướng máy. Việc chồng chéo sẽ gấp web để tạo trọng lượng và sức mạnh theo hướng chéo. Đấm kim làm vướng sợi cơ học. Mật độ kim cao hơn làm tăng độ bền nhưng thường làm giảm độ thoáng khí và độ mềm. Sự cân bằng phù hợp đến từ ma trận thử nghiệm.
Đối với dây chuyền đột kim, hãy kiểm soát trọng lượng màng trên mỗi lớp, số vòng và tần suất đột. Kiểm soát vòng đua kém sẽ tạo ra các dải dày và mỏng trở thành điểm yếu. Đối với các đường liên kết nhiệt, nhiệt độ lò, tốc độ không khí và thời gian dừng sẽ kiểm soát liên kết.
 HYPW Cross Lapper cho cả hình thành web không dệt Nó gấp và xếp các màng chải thô đều theo trọng lượng và độ dày mục tiêu trước khi đục lỗ bằng kim hoặc liên kết nhiệt, hỗ trợ kiểm soát cuộn giấy đồng đều. Xem sản phẩm →
Yêu cầu một cửa sổ quy trình, không phải một cài đặt. Ví dụ: 200-600 g/m2 ở tốc độ 2-8 m/phút với 80-250 lần đột/cm2. Cửa sổ hẹp có nghĩa là kém linh hoạt hơn; một cửa sổ rộng yêu cầu kiểm tra chất lượng ở cả hai đầu.
Đặt công suất, chiều rộng và tốc độ trước giá
Công suất không chỉ là tốc độ đường truyền. Sử dụng công thức thô này:
- Sản lượng hàng năm (kg) = trọng lượng (g/m2) × chiều rộng (m) × tốc độ (m/phút) × 60 × giờ hoạt động × hiệu quả.
- Chia gam cho 1.000 để được kilôgam.
- Sử dụng hiệu suất 70-85% cho một dây chuyền mới, không phải mức tối đa theo lý thuyết.
Đối với 1.200 tấn mỗi năm loại nỉ 300 g/m2 ở chiều rộng 2,5 m, 6.000 giờ với hiệu suất 80% cần khoảng 5,6 m/phút. Máy chỉ đạt tốc độ trên vải nhẹ sẽ không đạt được mục tiêu trên vải dày. Chiều rộng cũng có vấn đề: nếu sản phẩm cuối cùng cần 3,2 m sau khi co rút thì dây chuyền 2,5 m không thể cung cấp được.
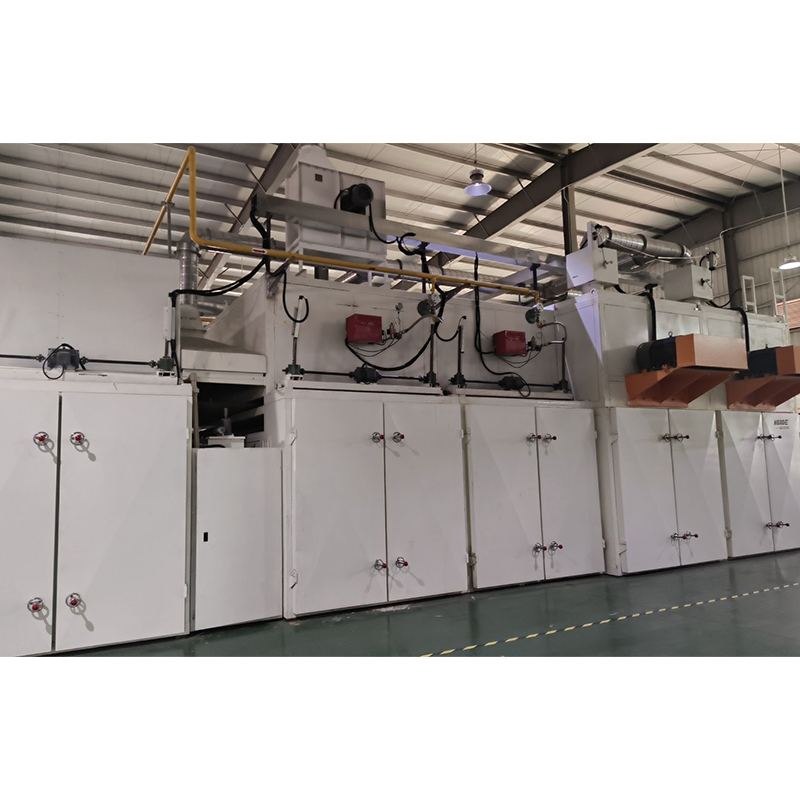 Lò sấy vải không dệt HYHX để liên kết nhiệt và thiết lập nhiệt Liên kết nhiệt các màng chồng chéo bằng sự thâm nhập của không khí nóng, tạo ra tấm lót liên kết nhiệt dày; chiều rộng làm việc lên tới 5000 mm và nhiệt độ cài đặt lên tới 220°C. Xem sản phẩm →
Cắt bỏ chất thải và chất lượng cạnh thuộc về tính toán. Cắt trước cạnh và cuộn dây đáng tin cậy có thể phục hồi một số tổn thất, đặc biệt là trên nỉ dày.
Xem xét các bài kiểm tra chấp nhận và kiểm soát chất lượng
Thống nhất nghiệm thu trước khi ký. Đối với vải đục lỗ bằng kim, kiểm tra trọng lượng, độ dày, độ bền kéo theo cả hai hướng, độ giãn dài và độ thoáng khí. Đối với vải liên kết nhiệt, hãy thêm độ co, tách lớp và độ đồng đều bề mặt. Đối với nỉ thải được bọc bằng khí, hãy kiểm tra sự thay đổi mật độ và bụi.
Sử dụng kế hoạch lấy mẫu, không phải một mẫu cuối cùng. Lấy ba mẫu mỗi ca trong 72 giờ đầu tiên, sau đó lấy một mẫu mỗi ca sau khi sản xuất ổn định. Nếu hợp đồng ghi trọng lượng là ±5%, hãy hỏi xem dây chuyền giữ được mục tiêu đó như thế nào khi độ ẩm của sợi thay đổi.
Sử dụng Kiểm tra chi phí đơn giản
Giá mua chỉ là một phần của chi phí trọn đời. Biểu đồ dưới đây mang tính minh họa nhưng chất xơ và năng lượng thường chiếm ưu thế. Lao động và bảo trì phụ thuộc vào tự động hóa và tiền lương địa phương.
Khi so sánh các báo giá, hãy hỏi về tải kết nối, nhu cầu khí nén và mức tiêu thụ phụ tùng thay thế. Dây chuyền có năng lượng trên mỗi kg thấp hơn có thể có chi phí ban đầu cao hơn và ít hơn trong vòng ba năm. Đồng thời yêu cầu phạm vi tự động hóa: tự động định lượng, kiểm soát độ căng và lưu trữ công thức giúp giảm lãng phí và lỗi của người vận hành.
Chạy thử nghiệm quy mô nhỏ trước khi cam kết đầy đủ
Thử nghiệm là cách rẻ nhất để giảm thiểu rủi ro. Chạy sợi, trọng lượng mục tiêu và chiều rộng của bạn ở tốc độ thấp, trung bình và cao. Ghi lại cài đặt và kết quả kiểm tra. Mục đích là tìm cửa sổ ổn định chứ không phải chứng minh máy có thể chạy được.
Kết quả điển hình: tốc độ trung bình giữ trọng lượng và độ bền tốt nhất. Tốc độ tối đa có thể cho trọng lượng tốt nhưng sức mạnh khi vượt hướng yếu. Tốc độ thấp nhất có thể làm quá tải trang web. Sử dụng dữ liệu dùng thử để đặt hiệu suất được đảm bảo chứ không phải tốc độ tối đa trong tài liệu quảng cáo.
Những sai lầm thường gặp khi lựa chọn quy trình
- Lựa chọn theo giá trước khi xác định quy cách vải.
- Sử dụng dữ liệu thử nghiệm sợi nguyên chất cho dự án sợi tái chế.
- Bỏ qua cường độ ngang hướng khi cần độ bền kéo cân bằng.
- Chấp nhận một số tốc độ không có trọng lượng và chiều rộng.
- Lãng quên năng lượng, khí nén và phụ tùng thay thế trong chi phí trọn đời.
- Bỏ các bài kiểm tra chấp nhận ra khỏi hợp đồng.
Câu hỏi thường gặp
Quy trình sản xuất vải không dệt tốt nhất cho nỉ là gì?
Để có lớp nỉ bền, việc đục lỗ bằng kim chải thô thường là điểm khởi đầu tốt nhất. Nó xử lý hỗn hợp PET, len, đay và tái chế và có thể đạt được trọng lượng nặng. Liên kết nhiệt sẽ tốt hơn khi độ mềm và khối lượng lớn hơn độ bền cơ học.
Làm cách nào để lựa chọn giữa đục lỗ kim và liên kết nhiệt?
Hỏi xem sợi có thể được liên kết bằng nhiệt hay không và liệu sản phẩm có cần độ bền kéo cao hay độ loft cao hay không. Đục kim mang lại độ bền cơ học và độ bền. Liên kết nhiệt cho độ mềm và độ dày ổn định nhưng cần sợi kết dính nhiệt.
Một dây chuyền có thể sản xuất nhiều sản phẩm không dệt không?
Có, trong giới hạn. Một dây chuyền có thể chạy nhiều trọng lượng và hỗn hợp khác nhau nếu thẻ, tấm phủ chéo và phần liên kết có kích thước phù hợp cho các sản phẩm nặng nhất và nhẹ nhất. Kiểm tra cửa sổ quy trình; đừng cho là vậy.
Tôi nên bao gồm những gì trong yêu cầu dùng thử của nhà cung cấp?
Cung cấp loại sợi, tỷ lệ pha trộn, trọng lượng mục tiêu, chiều rộng, độ bền kéo và độ giãn dài cần thiết cũng như ứng dụng cuối cùng. Yêu cầu kết quả kiểm tra ở ba tốc độ và một cửa sổ quy trình bằng văn bản.
Cách đáng tin cậy để chọn quy trình sản xuất vải không dệt là bắt đầu với vải, lọc lộ trình quy trình, định cỡ dây chuyền bằng phép toán công suất thực và xác minh bằng thử nghiệm. Giá đến sau những bước đó.
Đối với nỉ đục lỗ bằng kim, liên kết nhiệt hoặc nỉ thải được bọc khí, hãy so sánh toàn bộ dây chuyền thiết bị từ khâu mở và trộn đến cuộn và cắt. Tìm hiểu thêm về các giải pháp máy móc không dệt và xác định thông số kỹ thuật trước khi yêu cầu báo giá cuối cùng.


